

Fémtulajdonságok átalakítására{0}}nagy teljesítményű hőkezelési technológia
A fémgyártás és -feldolgozás területén a felületi teljesítmény közvetlenül meghatározza a munkadarabok élettartamát és felhasználási értékét. A nagy pontosságot, nagy hatékonyságot és a környezetvédelmet integráló fémfelület-kezelési megoldásként a lézeres felületedzés technológia egyedülálló fűtési és hűtési mechanizmusa révén megtöri a hagyományos hőkezelés korlátait, és a fém alkatrészek keménységének és kopásállóságának javításának alapvető módszerévé válik. Legyen szó autóalkatrészekről, mechanikus formákról vagy repülőgép-alkatrészekről, ez a technológia elősegíti a termékek teljesítményének javítását, és a modern hőkezelési ipar fontos fejlesztési irányává vált.
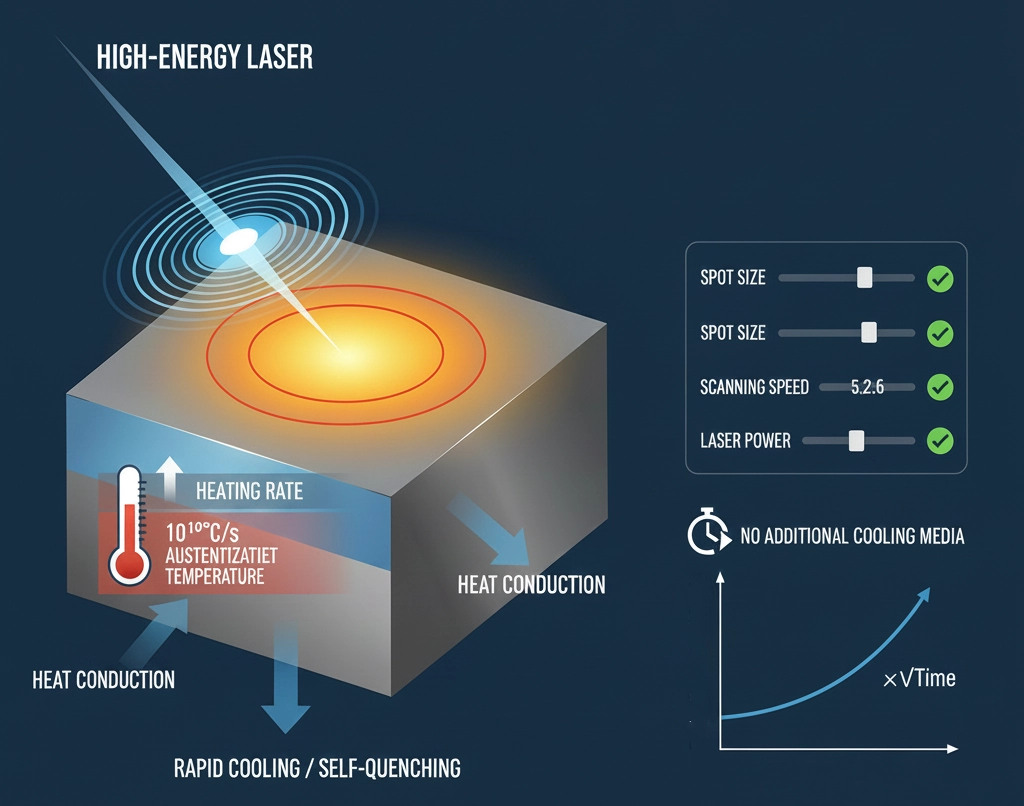
Lézeres-"gyors kioltó" mechanizmus
A lézeres felületkeményítés alapelve összhangban van a hagyományos hőkezeléssel, amely a "melegítési-ausztenitesítési-gyors hűtési" folyamaton keresztül valósítja meg az erősítést. A lézer jellemzői azonban a gyors feldolgozás előnyével ruházzák fel. Ez a technológia nagy-energiájú lézert használ hőforrásként, és a fémfelület helyi területére fókuszál. Az ultramagas, 10¹⁰ fok/s hevítési sebesség mellett a célterület gyorsan eléri az ausztenitesítési hőmérsékletet. Az elmélet és a gyakorlat megerősítette, hogy a felületi hőmérséklet és a termikus behatolási mélység arányos a lézeres besugárzási idő négyzetgyökével. A feldolgozási hatás pontosan szabályozható a szpot méretének, a szkennelési sebességnek és a lézerteljesítménynek a beállításával. Amikor a lézersugár eltávolodik, a hő gyorsan átdiffundál a munkadarab belsejében lévő hideg területre a hővezetés révén, „önkioltást” valósítva meg további hűtőközeg nélkül, így az egész folyamat hatékony és ellenőrizhető.
Paraméteroptimalizálás a pontos teljesítményszabályozás érdekében
A lézeres felületedzés pontossága több paraméter összehangolt szabályozásából adódik, ami egyben a hagyományos eljárásoktól való megkülönböztetés is. A lézerpont vagy a lézersugár rezgési tartományának kis mérete miatt a teljes feldolgozás befejezéséhez pontonkénti szkennelésre van szükség. Annak elkerülése érdekében, hogy a későbbi szkennelésből származó maradékhő ne okozza a korábban megkeményedett terület temperálódását és felpuhulását, egy rácsra van szükség, amely meredekebbé teszi az energiaeloszlást a nyaláb élén. A pásztázás során az alapvető teljesítmény és sebesség paraméterek mellett a nyaláb oszcilláció amplitúdójának és frekvenciájának beállításával megváltoztatható a teljesítménysűrűség, ezáltal szabályozható az edzett réteg mélysége és fedési területe. Ez a kifinomult szabályozási képesség lehetővé teszi az összetett szerkezetű munkadarabok helyi edzését, mint például a kis hornyok, zsákfuratok és vékony falak, megfelelve a különböző forgatókönyvek teljesítménykövetelményeinek.


A három-rétegű szerkezet egyensúlyt biztosít a teljesítmény és a szívósság között
Az indukciós felületi edzéshez hasonlóan a közönséges acél is jellegzetes három-rétegű mikrostruktúrát hoz létre a lézeres felületedzés után, egyensúlyt teremtve a felületi keménység és a mag szívóssága között. A legkülső réteg a teljes felületen edzett zóna. Gyors melegítés és hűtés hatására finom és egyenletes martenzit szerkezet alakul ki, amely a felületkeménység és a kopásállóság javításának kulcsa. A középső réteg a részlegesen megkeményedett zóna, melynek szerkezete martenzitből és nem teljesen átalakult perlitből és ferritből áll, amelyek átmeneti szerepet töltenek be. A legbelső réteg az edzetlen magzóna, amely megőrzi az alapanyag eredeti szívós szerkezetét, megakadályozva, hogy a munkadarab rideggé váljon az általános edzés miatt. Ez a gradiens szerkezeti kialakítás lehetővé teszi, hogy a munkadarab egyszerre legyen kopásálló-, és ne legyen könnyű eltörni külső erők viselésekor, és alkalmazkodik a bonyolult munkakörülményekhez.
Kiemelkedő előnyök: Vezető hagyományos hőkezelés többféle méretben
A hagyományos hőkezeléshez képest a lézeres felületedzés jelentős előnyökkel jár a hatékonyság, a környezetvédelem és az alkalmazkodóképesség terén. Az ultra-gyors fűtés és hűtés okozta minimális termikus deformáción túlmenően nem igényel fűtő- vagy hűtőközeget, és a folyamat során nem bocsátanak ki szennyező anyagokat, ami megfelel a zöld gyártás koncepciójának. A koncentrált energia jellemzője kicsivé teszi a hőhatás zónáját, és a munkadarab felülete tiszta. A feldolgozás után közvetlenül felhasználható befejező eljárásként, csökkentve a csiszolási kapcsolatot. Ez a technológia ugyanakkor támogatja a különböző anyagú és formájú alkatrészek személyre szabott feldolgozását, és automatizált gyártósorokba integrálható, javítva a termelés hatékonyságát, miközben csökkenti a költségeket, amely tökéletesen alkalmazkodik a modern feldolgozóipar rugalmas gyártási igényeihez.

Lézeres berendezések alkatrészei

Fiber lézeres gép

Lézeres burkolófej

Por adagoló

Lézeres keményítő fej
A technológiai innováció ösztönzi az ipar korszerűsítését
A "nagy keménység, nagy pontosság, nagy hatékonyság és környezetvédelem" által fémjelzett lézeres felületedzési technológia egyedülálló elve és paraméterszabályozási módszere révén megoldja a hagyományos hőkezelés problémáit a komplex munkadarab-feldolgozásban és a teljesítményszabályozásban. Széleskörű alkalmazása az autóiparban, a gépiparban, a repülőgépiparban és más területeken nemcsak a termékek minőségét javítja, hanem elősegíti a fémfeldolgozó ipar technológiai korszerűsítését is. A lézertechnológia és az automatikus vezérlés mélyreható integrációjával- a lézeres felületedzés a jövőben még pontosabb és összetettebb forgatókönyvekben fog áttörést elérni, több innovatív lehetőséget hozva a fémfeldolgozó iparba, és folyamatosan megszilárdítva központi pozícióját a modern hőkezelés területén.